


Phối liệu PVC được dẫn qua giữa các trục thành tấm liên tục; công đoạn này gọi là cán. Ở đây làm riêng tấm cho lớp da tạo bề mặt và tấm cho lớp sẽ tạo bọt sau này.
Ghép hai tấm với nhau trước, rồi dán lên lớp vải đỡ ở mặt sau, tức vải nền. Tiếp đó làm nguội, gia nhiệt lại để tạo bọt rồi ép vân tạo gồ ghề trên bề mặt. Cách này không dùng giấy chống dính.
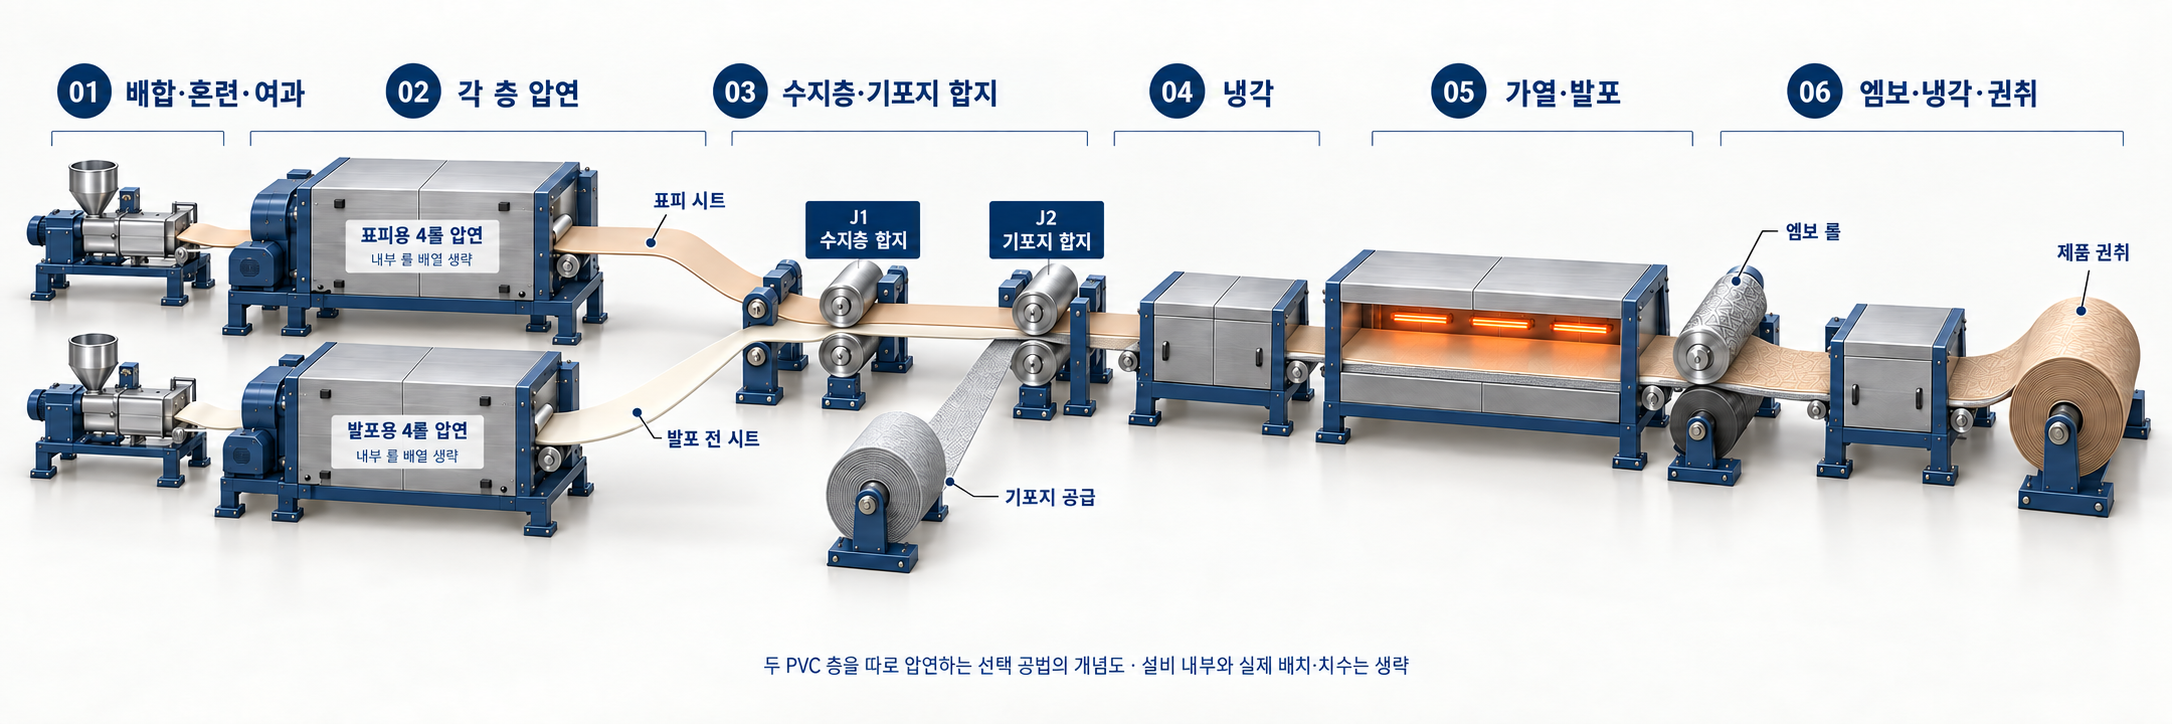
Số trong hình là trình tự công đoạn, không phải ranh giới, khoảng cách hay kích thước thiết bị thật. Phần tiếp xúc trục và kết cấu đỡ bên trong thiết bị đã bỏ hoặc đơn giản hóa. Muốn biết dòng vật liệu chính xác, hãy xem sơ đồ và chú giải từng bước ở dưới.
Từ phối liệu đến tạo bọt, ép vân
- Chuẩn bị riêng hai phối liệu
Chuẩn bị riêng phối liệu cho lớp da và lớp tạo bọt. Mỗi loại qua trộn để nguyên liệu đều và lọc.
- Cán mỗi phối liệu thành tấm
Mỗi phối liệu cán qua máy cán bốn trục. Cách bố trí trục thật khác theo thiết bị nên sơ đồ đã lược phần bố trí bên trong.
- Dán lần lượt hai tấm và vải lót
Ghép tấm lớp da với tấm chưa tạo bọt trước rồi dán lên vải lót. Lúc này từ trên xuống là lớp da, lớp trước tạo bọt, vải lót.
- Làm nguội bán thành phẩm đã dán
Làm nguội phức hợp trước khi qua tạo bọt và ép vân.
- Gia nhiệt lại để tạo bọt
Đưa bán thành phẩm vào đoạn tạo bọt. Ở đoạn này lớp nhựa trước tạo bọt giãn nở thành lớp xốp.
- Làm vân, làm nguội rồi cuốn
Cho trục ép vân tiếp xúc mặt lớp da, trục đỡ đỡ mặt sau vải lót. Ép vân xong thì làm nguội rồi cuốn thành cuộn; thao tác cuốn này gọi là cuốn cuộn. Xử lý bề mặt riêng không phải bước bắt buộc của cách này.
Sau khi tạo bọt thì ép vân lên lớp da
Hình 05~06 là các đoạn gia nhiệt tạo bọt, ép vân, làm nguội và cuốn. So lớp trước và sau khi tạo bọt sẽ thấy vật liệu thay đổi thế nào. Trục ép vân tiếp xúc mặt lớp da, sau ép vân thì làm nguội.
Tráng (casting) chuyển vân từ giấy chống dính, còn cách này ép vân bằng trục mà không cần giấy. Cùng một vân, độ sâu, cảm giác tay và độ bóng không thể quyết định qua hình nên phải phê duyệt trên mẫu thật.
Cấu hình trục và xử lý bề mặt tùy công nghệ và thông số
- Máy cán có thể bố trí 2~5 trục theo nhiều cách. Cấu hình bốn trục và thứ tự ghép hai lớp trong hình theo ví dụ bằng sáng chế nêu ở phần tài liệu tham khảo.
- Xử lý bề mặt và in được xem xét riêng theo thông số sản phẩm. Xử lý bề mặt theo vật liệutrình bày cách in và điều chỉnh cảm giác tay, độ bóng.
Cán không phải là gia công thành phẩm
Cán là bước biến phối liệu nhựa thành tấm giữa các trục. Khác với tráng quét hồ lỏng lên giấy chống dính ở cách đưa nguyên liệu vào và tạo hình.
Sản phẩm tạo bọt trong bài không hoàn thành chỉ bằng cán. Sau khi dán còn làm nguội, tạo bọt, ép vân và làm nguội lần nữa.
Xác nhận thông số thật cùng mã vân
Chọn hình ép vân từ ảnh rồi so độ sâu, cảm giác tay và độ bóng trên mẫu thật. Cùng một vân cũng phải xem cả vật liệu và điều kiện gia công.
Mẫu ép vân của REGENđể chọn mã tham khảo và xem có hợp sản phẩm sẽ làm không. Còn cung cấp được hay không và thông số áp dụng thì phải xác nhận riêng.
Dòng vật liệu và trình tự công đoạn
Là cách làm riêng tấm cho lớp da và tấm cho lớp tạo bọt
Trong sơ đồ này, PVC cho lớp da và cho lớp tạo bọt mỗi loại cán qua bốn trục rồi dán hai lần. Dán là thao tác ghép các lớp với nhau: lần dán thứ nhất ghép hai lớp nhựa, lần thứ hai dán vải lót.
Sơ đồ giải thích do AI tạo, dựng lại từ tài liệu sản xuất công khai. Không phải ảnh nhà máy thật, không phải mô phỏng dây chuyền REGEN, bản vẽ máy hay tiêu chuẩn công việc.
Tài liệu chi tiết: đường đi của từng vật liệu
| Đường đi | Bắt đầu | Nối giữa | Kết thúc |
|---|---|---|---|
| S-A | Cửa ra cán lớp da | Điểm dán lớp nhựa J1 | Lớp da trong P-A |
| B-A | Cửa ra cán lớp tạo bọt | J1 → điểm dán vải lót J2 | Lớp tạo bọt trong P-A |
| F-A | Trục cấp vải lót | J2 | Vải lót trong P-A |
| P-A | Phức hợp J2 | Làm nguội → tạo bọt → ép vân → làm nguội | Trục cuốn sản phẩm |
Thuật ngữ dùng trong công đoạn
- Máy cán / cán
- Công đoạn tạo hình biến nhựa thành tấm liên tục giữa các trục.
- Lớp trước tạo bọt
- Lớp nhựa sẽ giãn nở ở đoạn tạo bọt phía sau.
- Ép vân
- Gia công tạo gồ ghề trên bề mặt bằng trục.
Tài liệu tham khảo
- CN106400522A · PVC发泡人造革及其制备方法
说明书 发明内容 steps (1)–(6); claims 5–6
- Comerio Ercole · Plastic
Calendering; production equipment
Bài viết dựa trên các tài liệu trên. Thông số và tính năng của vật liệu sẽ mua thực tế phải xác nhận bằng datasheet và báo cáo thử nghiệm của sản phẩm đó.
Liên hệ kèm tài liệu này
Hãy cho chúng tôi biết sản phẩm muốn làm hoặc điểm muốn thay đổi. Tiêu đề tài liệu bạn đang đọc sẽ được ghi kèm vào nội dung liên hệ.
Chuẩn bị nội dung liên hệ