


PVC 배합을 롤 사이로 통과시켜 연속된 시트로 만드는 공정을 카렌다 또는 압연이라고 합니다. 여기서는 겉면을 만드는 표피용 시트와 나중에 부풀릴 발포용 시트를 각각 만듭니다.
두 시트를 먼저 합친 뒤 뒷면을 받치는 원단인 기포지에 붙입니다. 이어서 냉각하고, 다시 가열해 발포한 다음 표면에 요철 무늬를 만드는 엠보 가공을 합니다. 이 경로는 이형지를 사용하지 않습니다.
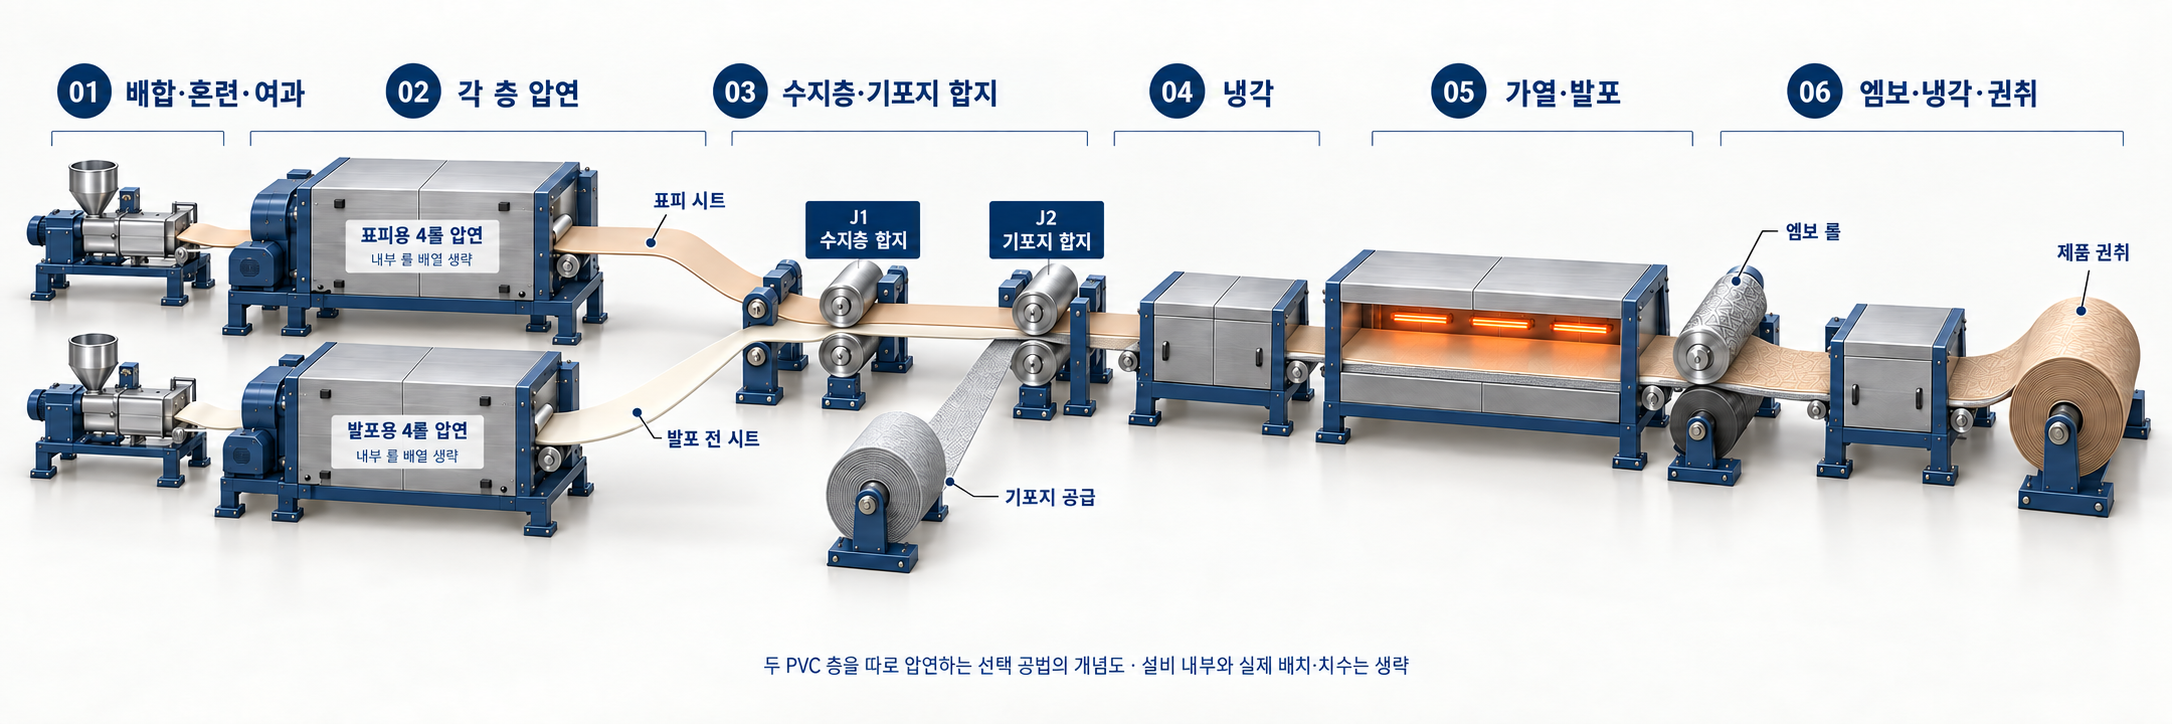
그림의 번호는 공정 순서이며 실제 설비 경계·거리·치수를 뜻하지 않습니다. 설비 내부의 롤 접촉과 지지 구조는 생략하거나 단순화했습니다. 정확한 재료 흐름은 아래 경로도와 단계별 해설을 함께 확인해 주세요.
배합에서 발포·엠보까지
- 두 배합을 따로 준비합니다
표피용과 발포용 배합을 따로 준비합니다. 각각 재료를 고르게 섞는 혼련과 여과를 거칩니다.
- 각 배합을 시트로 폅니다
두 배합을 각각 4롤 카렌다로 압연합니다. 실제 롤 배열은 설비마다 달라 도해에서는 내부 배치를 생략했습니다.
- 두 시트와 기포지를 차례로 붙입니다
표피용 시트와 아직 발포하지 않은 시트를 먼저 합친 뒤 기포지에 붙입니다. 이때 위에서부터 표피·발포 전 층·기포지 순서로 놓입니다.
- 합지한 반제품을 냉각합니다
아직 발포와 엠보를 거치기 전의 복합체를 식힙니다.
- 다시 가열해 발포합니다
반제품을 발포 구간에 투입합니다. 이 구간에서 발포 전 수지층이 팽창해 발포층을 만듭니다.
- 무늬를 만들고 식혀 감습니다
표피 쪽에 엠보 롤을 접촉시키고, 받침 롤은 기포지 뒷면을 받칩니다. 엠보 가공을 마치면 냉각한 뒤 롤로 감습니다. 이렇게 감는 작업이 권취입니다. 별도 표면처리는 이 경로의 필수 단계가 아닙니다.
발포한 뒤 표피에 엠보 무늬를 만듭니다
그림의 05~06은 가열·발포, 엠보, 냉각·권취 구간입니다. 발포 전후의 층을 비교하면 재료가 어떻게 달라지는지 알 수 있습니다. 엠보 롤은 표피 쪽에 접촉하며, 엠보 뒤에 냉각합니다.
캐스팅은 이형지의 무늬를 전사하지만 이 경로는 이형지 없이 롤로 엠보를 적용합니다. 같은 무늬라도 깊이·촉감·광택은 그림만으로 정할 수 없으므로 실물 샘플로 승인합니다.
롤 구성과 표면처리는 공법·사양에 따라 달라집니다
- 카렌다는 2~5롤을 여러 방식으로 배치할 수 있습니다. 그림의 4롤 구성과 두 층을 합치는 순서는 참고한 특허 사례를 따른 것입니다.
- 표면처리와 인쇄는 제품 사양에 맞춰 별도로 검토합니다. 소재별 표면 후처리에서 인쇄·촉감·광택 조절을 설명합니다.
압연과 완제품 가공을 구분합니다
압연은 수지 배합을 롤 사이에서 시트로 만드는 단계입니다. 이형지에 액상 페이스트를 바르는 캐스팅과는 재료를 넣고 모양을 만드는 방식이 다릅니다.
이 글에서 다루는 발포 제품은 압연만으로 완성되지 않습니다. 합지 뒤 냉각·발포·엠보·냉각을 더 거칩니다.
무늬 코드와 함께 실물 사양을 확인합니다
사진에서 엠보 모양을 고른 뒤 실물의 깊이·촉감·광택을 비교해 보세요. 같은 무늬를 쓰더라도 소재와 가공 조건은 함께 살펴야 합니다.
리젠 엠보 샘플에서 참고할 코드를 고르고, 만들 제품에 어울리는지 살펴보세요. 실제 공급 가능 여부와 적용 사양은 별도로 확인해야 합니다.
재료의 흐름과 공정 순서
표피용·발포용 시트를 따로 만드는 방식입니다
이 도해에서는 표피용과 발포용 PVC를 각각 4롤로 압연한 뒤 두 차례에 걸쳐 합지합니다. 합지는 층을 서로 붙이는 작업입니다. 첫 합지에서는 두 수지층을 붙이고, 두 번째 합지에서는 기포지를 붙입니다.
공개 제조 자료를 바탕으로 재구성한 AI 설명용 도해입니다. 실제 공장 사진이나 리젠 소유 생산라인의 재현, 기계 설계도·제조 작업표준은 아닙니다.
상세 자료: 재료별 이동 경로
| 경로 | 시작 | 중간 연결 | 끝 |
|---|---|---|---|
| S-A | 표피용 압연 출구 | 수지층 합지점 J1 | P-A의 표피층 |
| B-A | 발포용 압연 출구 | J1 → 기포지 합지점 J2 | P-A의 발포층 |
| F-A | 기포지 공급롤 | J2 | P-A의 기포지 |
| P-A | J2 복합체 | 냉각 → 발포 → 엠보 → 냉각 | 제품 권취롤 |
공정에서 쓰는 용어
- 카렌다 / 캘린더링 / 압연
- 롤 사이에서 수지를 연속 시트로 만드는 성형 공정입니다.
- 발포 전 층
- 뒤의 발포 구간에서 팽창할 수지층입니다.
- 엠보
- 롤러 등으로 표면에 요철 무늬를 만드는 가공입니다.
참고한 기술자료
- CN106400522A · PVC发泡人造革及其制备方法
说明书 发明内容 steps (1)–(6); claims 5–6
- Comerio Ercole · Plastic
Calendering; production equipment
위 자료를 참고해 작성했습니다. 실제 구매할 소재의 사양과 성능은 해당 제품의 사양서·시험성적서로 확인하세요.