


让 PVC 配料从辊筒之间通过、做成连续片材的工序叫压延。这里分别做两片:成为表面的表皮片材,和之后要发泡的片材。
先把两片片材合起来,再贴到支撑背面的面料即基布上。接着冷却、再次加热发泡,最后在表面做出凹凸纹路,也就是压花。这条路径不使用离型纸。
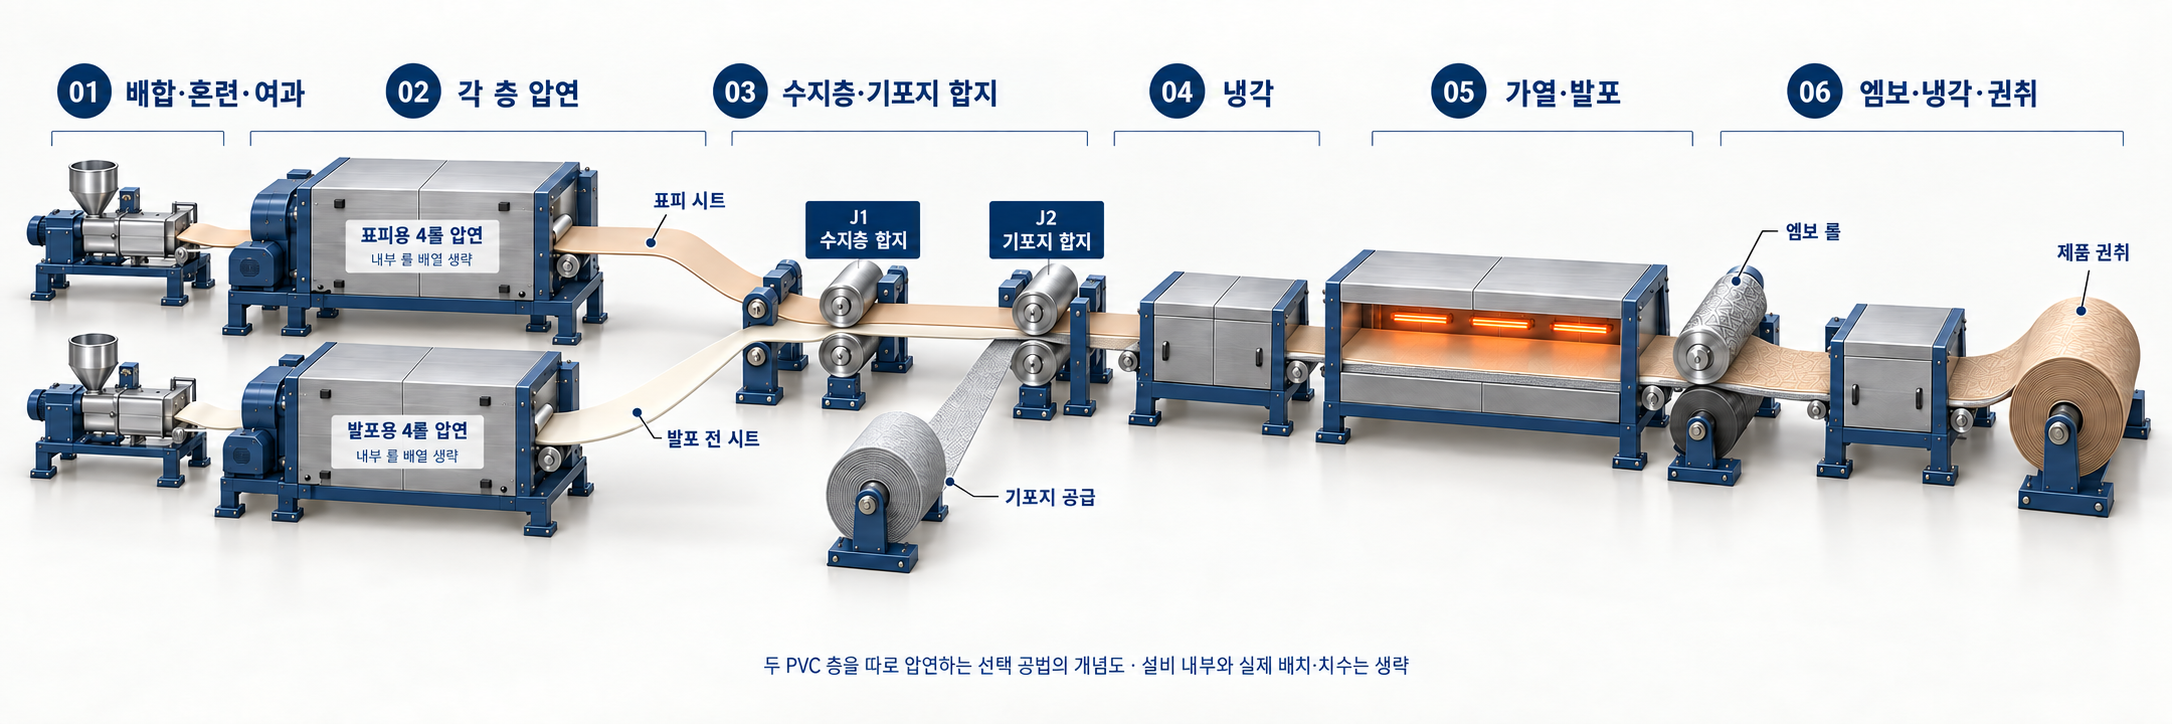
图中的编号是工序顺序,不代表实际设备边界、距离或尺寸。设备内部的辊筒接触与支撑结构做了省略或简化。准确的材料流动,请对照下面的路径图和分步说明一起看。
从配料到发泡、压花
- 两种配料分别准备
表皮用和发泡用的配料分开准备,各自经过把原料混匀的混炼和过滤。
- 把每种配料压成片材
两种配料各自用四辊压延机压延。实际辊筒排列因设备而异,图中省略了内部配置。
- 片材与基布依次贴合
把表皮片材和还没发泡的片材先合起来,再贴到基布上。这时从上往下依次是表皮、发泡前层、基布。
- 冷却复合好的半成品
把还没经过发泡和压花的复合体冷却。
- 再次加热发泡
半成品进入发泡区段,这一区段里发泡前的树脂层膨胀,形成发泡层。
- 做纹路、冷却、收卷
压花辊接触表皮那一面,托辊支撑基布背面。压花结束后冷却,再收卷,这一收卷作业就是卷取。另做表面处理并不是这条路径的必经步骤。
发泡之后在表皮上压出纹路
图的 05–06 是加热发泡、压花、冷却收卷三个区段。比较发泡前后的层,就能看出材料发生了什么变化。压花辊接触表皮那一面,压花之后冷却。
流延把离型纸上的纹路转印过来,这条路径不用离型纸,而是用辊轮压花。同样的纹路,深度、手感和光泽无法只靠图判断,要用实物样品确认。
辊筒配置与表面处理随工艺和规格而变
- 压延机的辊筒可以是 2–5 根,排列方式也有多种。图中的四辊配置和两层合并的顺序,依据的是文末参考的专利案例。
- 表面处理和印刷按产品规格另行评估。 按材料的表面后处理里说明了印刷以及手感、光泽的调节。
压延不等于成品加工
压延是把树脂配料在辊筒之间做成片材的步骤。流延是在离型纸上刮液态糊料,进料和成型方式都不同。
本文讲的发泡产品不是压延完就结束。复合之后还要冷却、发泡、压花、再冷却。
结合纹路编号确认实物规格
先从照片里挑压花形状,再比较实物的深度、手感和光泽。即使纹路相同,材料和加工条件也要一起看。
REGEN 压花样品里挑一个编号,再看是否适合要做的产品。实际能否供货和适用规格需要另行确认。
材料流向与工序顺序
表皮片材与发泡片材分开制作
这张图里,表皮用和发泡用 PVC 各自用四辊压延,然后分两次复合。复合是把层与层贴在一起的动作:第一次复合把两层树脂贴在一起,第二次复合贴上基布。
依据公开制造资料重新画出的 AI 说明用示意图。不是真实工厂照片,也不是 REGEN 自有生产线的复现、机械图纸或工厂作业标准。
详细资料:各材料的移动路径
| 路径 | 起点 | 中间衔接 | 终点 |
|---|---|---|---|
| S-A | 表皮用压延出口 | 树脂层复合点 J1 | P-A 中的表皮层 |
| B-A | 发泡用压延出口 | J1 → 基布复合点 J2 | P-A 中的发泡层 |
| F-A | 基布供给辊 | J2 | P-A 中的基布 |
| P-A | J2 复合体 | 冷却 → 发泡 → 压花 → 冷却 | 产品收卷辊 |
本工艺用到的术语
- 压延(calender/calendering)
- 让树脂在辊筒之间成形为连续片材的成型工序。
- 发泡前层
- 在后面发泡区段会膨胀的树脂层。
- 压花
- 用辊轮等在表面压出凹凸纹路的加工。
参考资料
- CN106400522A · PVC发泡人造革及其制备方法
说明书 发明内容 steps (1)–(6); claims 5–6
- Comerio Ercole · Plastic
Calendering; production equipment
以上内容参考公开资料整理。实际采购材料的规格与性能,请以该产品的规格书和测试报告为准。